
 Gewerbeerlaubnis
Was sollte eine Vorbelastungsinspektion bei einer Macheten-Bestellung abdecken?
Eine Vorab-Inspektion vor dem Versand: Was sollte sie bei einer Macheten-Bestellung abdecken?
Eine Inspektion ist keine Formalität vor dem Verladen. Sie ist Ihre letzte Chance, eine Charge zu korrigieren, solange die Fabrik noch Eigentümerin ist.
Die meisten Importeure überspringen sie bei der ersten Bestellung und zahlen für diese Entscheidung mit Reklamationen.
Eine Machete ist einfach genug, um sie an einem Tag ordnungsgemäß zu prüfen. Der Trick ist zu wissen, was als Defekt gilt.
Dieser Leitfaden behandelt Defektklassen, die physischen Prüfungen, Stichprobenniveaus und die Vorbereitung auf den Inspektionstag.
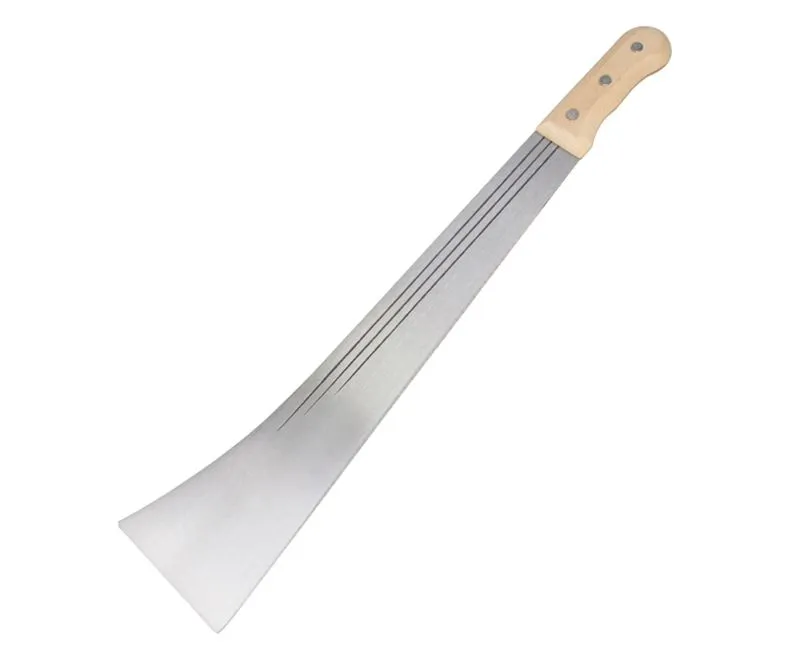
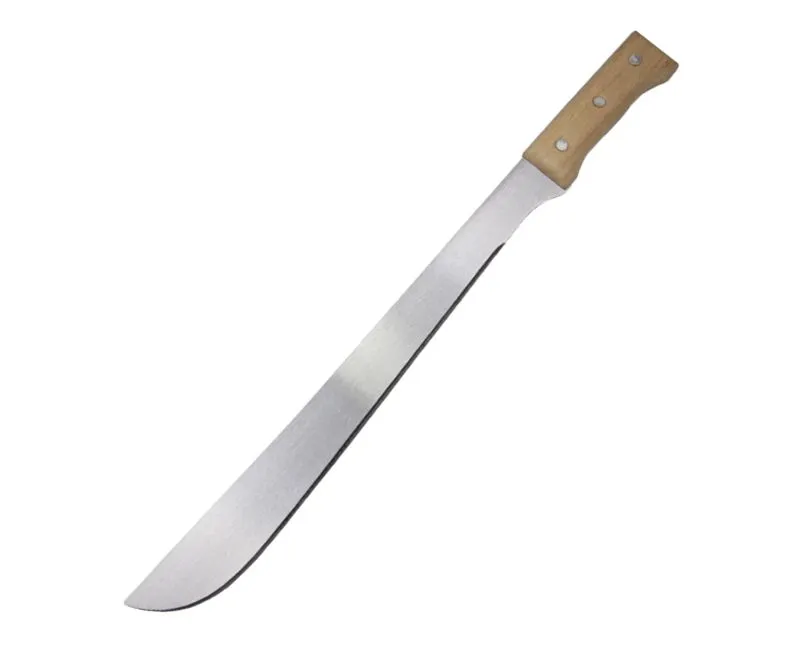
Welche Defekte sind kritisch, schwerwiegend und geringfügig?
Kritische Defekte machen das Produkt unsicher oder unbrauchbar oder falsch in einer Weise, die ein Kunde ablehnen wird.
Eine gerissene Klinge ist kritisch. Ebenso ein Erl, der sich im Griff bewegt, oder ein Griff, der sich löst.
Falsche Markierung, falsche Klingenlänge außerhalb der Toleranz oder ein Härteergebnis außerhalb des vereinbarten Bereichs sind ebenfalls kritisch.
Fehlender Kantenschutz, der einen Packer verletzen kann, ist kritisch aus Sicherheitsgründen, nicht aus Qualitätsgründen.
Größere Mängel sind sichtbar und führen zu Reklamationen, das Werkzeug funktioniert jedoch weiterhin.
Beispiele hierfür sind eine wellige Schneide, eine unebene Fase, eine Lücke zwischen Griff und Klinge oder eine lose Niete.
Rostflecken auf der Klingenfläche, eine nicht passende Scheide und falsche Kartonmengen zählen zu den größeren Mängeln.
Kleinere Mängel beeinträchtigen nur das Erscheinungsbild. Leichte Kratzer, Ölspuren, Farbabweichungen im Holz und Druckfarbunterschiede fallen hierunter.
Schreiben Sie die drei Listen in die Bestellung. Ohne sie wird jedes Argument zur Meinungssache.
Wie werden Schneiden, Griffe und Scheiden geprüft?
Prüfen Sie zuerst die Schneide, denn sie ist das Produkt. Betrachten Sie die Fase bei gutem Licht entlang.
Die Fase sollte gleichmäßig von der Ferse bis zur Spitze verlaufen, ohne Wellen, Brandspuren oder doppelte Schleifungen.
Fahren Sie mit dem Daumen in flachem Winkel über die Schneide. Sie sollte sich konsistent anfühlen, nicht an einer Stelle scharf und an einer anderen stumpf.
Schneiden Sie einen trockenen Ast zweimal und achten Sie auf Ausbrüche oder Absplitterungen. Dieser einzige Test deckt die meisten Wärmebehandlungsprobleme auf.
Bei Griffen drehen Sie kräftig in beide Richtungen und achten Sie auf Bewegungen an der Schulter.
Prüfen Sie, dass Nieten bündig sitzen und nicht in die Handfläche ragen. Fahren Sie mit dem Finger an beiden Seiten entlang.
Achten Sie auf Spalte zwischen Griffschalen und Erl. Dort dringt Wasser ein, und Rost folgt.
Bei Holzgriffen prüfen Sie auf Risse an der Nietlinie und raues Hirnholz.
Bei Scheiden führen Sie die Klinge mehrmals ein und heraus. Die Passung sollte fest, aber nicht so eng sein, dass Nähte aufgeschnitten werden.
Prüfen Sie die Gürtelschlaufe, die Nieten und die Nahtenden. Diese versagen vor dem Leder.
Welches Stichprobenverfahren sollte die Bestellung festlegen?
Verwenden Sie einen anerkannten Standard, anstatt eigene Regeln zu erfinden. ISO 2859-1 ist die gängige Referenz für AQL-Stichproben.
Geben Sie die Prüfstufe und die AQL-Werte in der Bestellung an, damit beide Seiten mit denselben Zahlen arbeiten.
Die allgemeine Prüfstufe II ist die übliche Wahl für Handwerkzeuge. Sie balanciert Kosten und Sicherheit aus.
Eine gängige Einstellung ist Null-Akzeptanz für kritische Fehler, 1,0 bis 2,5 für Hauptfehler und 4,0 für Nebenfehler.
Bei Erstbestellungen verschärfen Sie den Haupt-AQL. Bei Folgeaufträgen mit guter Historie sind Standardwerte ausreichend.
Geben Sie außerdem die Chargengröße an. Die Inspektoren beproben pro Charge, nicht pro Container, sofern Sie nichts anderes angeben.
Ergänzen Sie eine Regel für die Härteprüfung: zum Beispiel fünf Stück pro Charge mit einer Feile testen, eines ins Labor schicken.
Legen Sie fest, wer prüft. Ein externes Prüfunternehmen liefert unabhängige Belege, die Sie Ihrem Kunden vorzeigen können.
Definieren Sie schließlich das Vorgehen bei Abweichungen. Wenn die Charge nicht besteht, wer entscheidet über Sortierung, Nacharbeit oder Ablehnung?
Halten Sie die Messwerte im Formular fest, nicht nur Pass- oder Fail-Vermerke. Zahlen zeigen Abweichungen frühzeitig.
Bitten Sie den Inspektor, einen verpackten Karton fallen zu lassen und das Ergebnis zu fotografieren.
Wenn die Charge grenzwertig ist, sortieren Sie sie im Werk, anstatt einen Rabatt zu akzeptieren.
Fordern Sie den Bericht auf Englisch mit nummerierten Fotoreferenzen an, die Sie weiterleiten können.
Planen Sie einen ganzen Tag ein, wenn die Bestellung mehrere Modelle umfasst. Eine übereilte Prüfung verdeckt Mängel.
Verfolgen Sie die Linie per Video, während der Inspektor arbeitet, wenn die Entfernung es zulässt.
Vergleichen Sie das Ergebnis mit der vorherigen Lieferung. Ein absteigender Trend ist wichtiger als eine einzelne schlechte Charge.
Behalten Sie die fehlerhaften Teile, bis der Anspruch abgeschlossen ist. Sie sind Ihr Beweis.
Bitten Sie die Fabrik, für jeden festgestellten Hauptfehler eine Korrekturmaßnahme zu verfassen.
Wie bereiten Sie sich auf den Inspektionstag vor?
Die Vorbereitung entscheidet, ob die Inspektion Probleme findet oder sie verursacht.
Senden Sie das genehmigte Muster, die unterschriebene Zeichnung und die Verpackungsanweisung im Voraus an den Inspektor.
Bestätigen Sie, dass die gesamte Charge fertiggestellt, verpackt und verfügbar ist, nicht teilweise noch in der Produktion.
Bitten Sie die Fabrik, Kartons zugänglich zu machen, mit einem klaren Bereich zum Öffnen.
Buchen Sie die Inspektion vor der Ankunft des Containers, idealerweise zwei bis drei Tage früher.
Bereiten Sie eine Checkliste mit Ihren Toleranzen und ein Formular zur Aufzeichnung der Messungen vor.
Bitten Sie um Fotos der fehlerhaften Teile, nicht nur um einen zusammenfassenden Bericht. Fotos klären spätere Streitigkeiten.
Nehmen Sie per Video teil, wenn Sie nicht vor Ort sein können. Ein kurzer Anruf zu Beginn erspart später eine lange Diskussion.
Inspektions-RFQ- und PO-Klauseln
Fügen Sie diese Zeilen vor Produktionsbeginn der Bestellung hinzu.
Genehmigtes Muster und signierte Zeichnung als Referenz
Listen kritischer, größerer und geringfügiger Mängel
AQL-Standard, Inspektionsniveau und Stichprobengröße
Härtetestmethode und Anzahl der geprüften Stücke
Prüfmethode für Kantenwinkel und Fase
Prüfmethode für Griffverdrehung und Nieten
Prüfung von Scheidenpassform und Naht
Anforderung für Kartondrop-Test
Drittprüfungsunternehmen und wer zahlt
Abhilferegeln bei Chargenausfall
Anforderungen an Fotos und Berichte
Endgültige Zufallsinspektion vor Containerbeladung
Inspektionen sind im Vergleich zu einem Container voller Retouren kostengünstig. Formulieren Sie die Regeln einmal und verwenden Sie sie bei jeder Bestellung erneut.
Kürzlich veröffentlicht
-
Wie bereite ich ein Angebot für einen Macheten-Liefervertrag vor?
23. Oktober 2026Wie bereite ich ein Angebot für einen Macheten-Liefervertrag vor?Eine Macheten-Ausschreibung wird in der Regel vor der Preisöffnun Mehr lesen
-
Welche Spezifikationen verlangen Ausschreibungen von Regierung und NGOs für Macheten?
23. Oktober 2026Welche Spezifikationen verlangen Ausschreibungen von Regierungen und NGOs für Macheten?Ausschreibungsunterlagen beschreiben eine M Mehr lesen
-
Wie sollten Macheten für den Seetransport verpackt und gegen Rost geschützt werden?
23. Oktober 2026Wie sollten Macheten für den Seefrachtversand verpackt und rostgeschützt werden?Kohlenstoffstahl rostet. Eine Machete in einem feu Mehr lesen
-
Welcher HS-Code und welcher Einfuhrzoll gelten für landwirtschaftliche Macheten?
23. Oktober 2026Welcher HS-Code und welche Einfuhrzölle gelten für landwirtschaftliche Macheten?Wenn Sie den Zolltarifcode falsch angeben, passier Mehr lesen

Kontaktieren Sie uns
Empfohlene Produkte
-
 Schwer duty Rohrzucker-Messer (Machete) für Großkaufinteressenten. Direkte Exportlieferung aus der Fabrik für ländliche landwirtschaftliche Projekte. Haltbares HandwerkzeugVerhandelbarMOQ: 1200 Pieces
-
Ackerbaubacken, Gartenschiene aus Stahl, Werkzeug für hartnäckigen Boden, günstiger Preis, HandwerkzeugeUS$ 1.07 - 1.27MOQ: 1200 Pieces
-
Robuster Stahlhacke mit Schiene zum Unkrautbeseitigen, H305 ideal für landwirtschaftliche und gärtnerische AufgabenUS$ 1.07 - 1.27MOQ: 1200 Pieces
-
Schwerlast-Gartenhacke aus Manganstahl mit runder Spitze und Holzgriff, Anbieter von landwirtschaftlichen WerkzeugenUS$ 2.14 - 2.36MOQ: 1200 Pieces
-
Großer Schaufel, Breit Schaufel, Lehmschaufel mit schwerem Stahlblatt für landwirtschaftliche Entwässerung, Bodenverschiebung, Reinigung und LandschaftsbauUS$ 2.14 - 2.36MOQ: 1200 Pieces
-
Starker Zahnbodenhacke für landwirtschaftliche Werkzeuglieferanten, Privatmarkenexport für die landwirtschaftliche Instandhaltung, afrikanische Vertriebsfabrik, GroßbestellungUS$ 0.88 - 1.35MOQ: 2000 Pieces
-
Manuelle Riemenschneider (Kane Knife) für Großkaufleute. Direkte Exporte aus der Fabrik für ländliche landwirtschaftliche Projekte. Haltbares HandwerkzeugVerhandelbarMOQ: 1200 Pieces
-
Großer Machete aus hochgekohltem Stahl. Landwirtschaftliche Machete für das Bewirtschaften von Buschland, Gartenwerkzeug-LieferantVerhandelbarMOQ: 1200 Pieces
-
Großhandel von Schwerlast-Pick-Mattocks für Bergbau, Straßenbau und landwirtschaftliche Grabarbeiten. Angebot für Großhändler von Werkzeugen mit Service für Massenbestellungen.US$ 1.85 - 2.3MOQ: 1200 Pieces
-
Kohlenstoffstahl-Manualhacke zum Brechen von hartem Boden und Graben für afrikanische Importeure mit Unterstützung für OEM-Serienbestellungen. Landwirtschaftliches WerkzeugUS$ 1.85 - 2.3MOQ: 1200 Pieces
-
OEM Farm Sichel mit scharfer Klinge für afrikanische Importeure. OEM-Support für Großbestellungen für die Ernte und Kleinbauernlandwirtschaft für den Großhandel.US$ 0.28 - 0.33MOQ: 3000 Pieces
-
Schwerlast-Schaufel aus Manganstahl mit runder Spitze, Gartenschaufel zum Graben mit Holzhandgriff, Hersteller von landwirtschaftlichen WerkzeugenUS$ 2.14 - 2.36MOQ: 1200 Pieces
-
Farm Shovel Factory bietet Lieferungen für regionale Importverteilern an. Großhandelssupply für Gartenarbeiten und Graben für landwirtschaftliche HändlerUS$ 2.14 - 2.36MOQ: 1200 Pieces
-
Schwerlast-Gartenrechen für afrikanische Importeure. OEM-Fabrik liefert für landwirtschaftliche Zwecke. Lieferung an den afrikanischen Markt. Großbestellungen von der Fabrik möglich.US$ 0.88 - 1.35MOQ: 2000 Pieces
-
Landwirtschaftliche Bodenrechen für den Export und die Lieferung an landwirtschaftliche Händler, zur Gartenreinigung, für afrikanische Händlerkanäle, Großbestellungen direkt vom WerkUS$ 0.88 - 1.35MOQ: 2000 Pieces
-
Manueller Bauerntanga für afrikanische Importeure. OEM-Fabrik liefert für die Landwirtschaft und die Landbereinigung. Haltbares HandwerkzeugVerhandelbarMOQ: 1200 Pieces
-
Großer Hochleistungs-Gartenspitzhacke aus Kohlenstoffstahl für LandschaftsbauzweckeUS$ 1.07 - 1.27MOQ: 1200 Pieces
-
Schwerlast-Schienenstahl-Mattock Hacke mit Holzhandgriff für das Erdgraben, Bergbau und landwirtschaftliche Werkzeuge - LieferantUS$ 1.85 - 2.3MOQ: 1200 Pieces
-
Geschmiedete Hofsense mit scharfer Klinge für afrikanische Importeure. OEM-Support für Großbestellungen. Geeignet für die Ernte und Kleinbauernlandwirtschaft. Zum Großhandel.US$ 0.28 - 0.33MOQ: 3000 Pieces
-
Starker Kohlenstoffstahl-Bauernsense für landwirtschaftliche Werkzeug-Händler in Uganda, Tansania und SambiaUS$ 0.34 - 0.47MOQ: 3000 Pieces