
 Gewerbeerlaubnis
Warum Sichelklingen schnell reißen, sich verbiegen oder stumpf werden
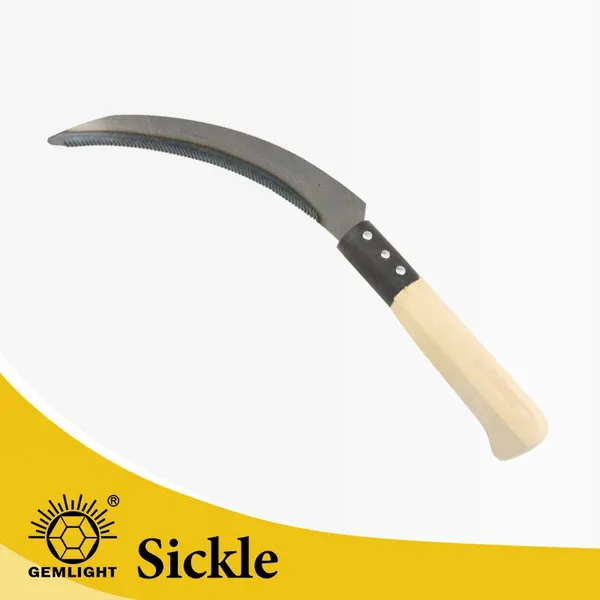
Warum Sichelklingen reißen, sich verbiegen oder schnell stumpf werden
Aus jedem Markt kommen drei Beschwerden zurück. Die Klinge ist gerissen. Die Klinge hat sich verbogen. Die Klinge wurde an einem Tag stumpf.
Jede weist auf eine andere Ursache hin, und jede ist behebbar. Dem Benutzer die Schuld zu geben, löst nichts.
Dieser Artikel führt die Fehler auf Stahl, Wärmebehandlung, Schleifen und Verpackung zurück und zeigt dann, wie man einen Anspruch dokumentiert, den eine Fabrik nicht abtun kann.
Welche Stahl- oder Wärmebehandlungsfehler verursachen Risse?
Risse beginnen fast immer, bevor die Klinge den Kunden erreicht. Der Bruch ist nur der letzte Schritt.
Die erste Ursache ist Überhärtung. Eine Klinge, die über 60 HRC getrieben wird, wird glasartig. Sie übersteht ein Fotoshooting und versagt beim ersten Stein.
Die zweite ist fehlendes oder zu kurzes Anlassen. Härten hinterlässt innere Spannungen. Anlassen baut sie ab. Eine Klinge, die diesen Schritt auslässt, kann im Regal reißen.
Die dritte ist ein Abschreckriss. Ungleichmäßige Abkühlung, ein Kaltwasserabschrecken oder ein dünner Abschnitt verursacht einen Haarriss. Er tritt oft auf, nachdem das Schleifen die Oberfläche öffnet.
Der vierte ist Schleifbrand. Ein schneller, trockener Schleifgang erhitzt die Kante und macht sie in einem schmalen Bereich weich oder härtet sie erneut. Die Kante splittert dann in kleinen Flocken ab.
Der fünfte ist Stanzspannung. Ein mit einem stumpfen Stempel geschnittenes Rohteil trägt Mikrorisse an der Kante. Sie wachsen unter Last.
Fragen Sie die Fabrik nach den Härtungs- und Anlassparametern. Temperatur, Haltezeit und Anlasszyklen sollten schriftlich festgehalten werden.
Fragen Sie, wie oft der Ofen kalibriert wird. Ein driftendes Thermoelement erzeugt eine Charge, die auf dem Papier korrekt aussieht und im Feld versagt.
Ein stumpfer Stempel hinterlässt auch eine raue Kante, die wie eine Risslinie aussieht. Fragen Sie nach dem Wartungsprotokoll des Stempels.
Warum biegt sich eine Klinge statt zu schneiden?
Eine sich biegende Klinge ist normalerweise zu weich, nicht zu hart. Die Kante rollt um, anstatt den Stiel zu scheren.
Unterhärtung ist die häufige Ursache. Der Stahl hat nie die Austenitisierungstemperatur erreicht, oder das Abschrecken war zu langsam. Das Ergebnis liegt unter 45 HRC und verformt sich unter normaler Last.
Ein zweiter Grund ist der falsche Stahl. Blech aus kohlenstoffarmem Stahl kann nicht zu einer arbeitsfähigen Schneide gehärtet werden, egal wie es behandelt wird. Es ist billig und es verbiegt sich.
Ein dritter Grund ist die Klingendicke. Eine dünne Klinge an einem langen Stiel biegt sich in hohem Gras. Der Benutzer gleicht das durch stärkeres Drücken aus, und die Schneide rollt sich um.
Ein vierter Grund ist das Hebeln durch den Benutzer. Manche Benutzer drehen die Klinge, um Wurzeln zu schneiden oder eine Lücke zu erweitern. Keine Handsichel ist für das ausgelegt.
Ein fünfter Grund ist Hitze. Eine Klinge, die in einem Fahrzeug oder in direkter Sonne gelassen wird, kann weich werden, wenn die Anlasstemperatur zu niedrig war.
Trennen Sie diese Fälle, bevor Sie eine Behauptung aufstellen. Eine Biegung an der Spitze durch Hebeln ist anders als eine Biegung entlang der gesamten Schneide.
Warum werden manche Klingen an einem einzigen Tag stumpf?
Schnelles Stumpfwerden ist ein Verschleißproblem, und Verschleiß hat mehrere Ursachen.
Niedrige Härte ist die erste. Bei 45 HRC verliert eine Grassichel ihre Schneide innerhalb von Stunden. Die Fase rundet sich ab und der Schnitt wird zu einem Quetschen.
Der Schneidenwinkel ist die zweite. Eine sehr dünne Schneide schneidet gut auf weichem Gras und versagt auf trockenem Stroh. Der Winkel muss zur Ernte passen.
Der Schrägschliff ist der dritte Punkt. Ein konvexer oder schlecht geformter Schliff hinterlässt eine schwache Schneide, die umknickt. Ein sauberer, flacher Schliff hält länger.
Abrasiver Boden ist der vierte Punkt. Schneiden nahe am Boden bringt Sand und Grit an die Schneide. Kein Stahl hält das lange aus.
Der fünfte Punkt ist die Beschichtung. Farbe oder Oxid, das die Schneide erreicht, stumpft sie sofort ab. Die Schneide muss blank bleiben.
Fragen Sie den Benutzer, wie die Klinge geschärft wurde. Eine Klinge, die auf einer Tischschleifmaschine ohne Kühlung geschärft wurde, verliert ihre Anlasshärte an der Schneide.
Vergleichen Sie die Reklamation mit der Ernteart. Eine Reissichel, die für trockene Weizenernte verkauft wird, wird schnell stumpf – das ist ein Spezifikationsfehler, kein Defekt.
Eine Klinge, die nur an der Spitze verbogen ist, deutet auf Hebeln hin. Eine Klinge, die in einer gleichmäßigen Kurve verbogen ist, deutet auf weichen Stahl.
Wie sollte ein Käufer einen Qualitätsanspruch dokumentieren?
Ein Anspruch ohne Beweise wird zur Verhandlung. Bauen Sie die Dokumentation auf, bevor Sie den Lieferanten kontaktieren.
Fotografieren Sie den Defekt aus nächster Nähe und im Kontext. Zeigen Sie die gesamte Klinge, dann den Schadenspunkt. Fügen Sie eine Skala oder ein Lineal hinzu.
Chargen-Nummer, Produktionsdatum und Kartonkennzeichnung festhalten. Ohne Chargen-Nummer kann das Werk den Ofenlauf nicht zurückverfolgen.
Die betroffenen Teile mit der Gesamtliefermenge vergleichen. Eine Rate von zwei Prozent und eine Rate von vierzig Prozent erfordern unterschiedliche Maßnahmen.
Die fehlerhaften Muster aufbewahren. Drei Stück zurücksenden, wenn der Wert dies rechtfertigt. Ein Foto lässt sich anfechten, ein gerissenes Blatt nicht.
Ein kurzes Reklamationsschreiben verfassen. Spezifikation, Messergebnis, Ausfallrate und geforderte Abhilfe angeben.
Eine Ursachenanalyse verlangen, nicht nur einen Ersatz. Ein Ersatz ohne Ursache wird erneut ausfallen.
Eine Antwortfrist setzen, in der Regel sieben bis zehn Tage, und die nächste Anzahlung bis zum Eingang der Antwort zurückhalten.
RFQ-Checkliste zur Vermeidung wiederholter Mängel
Diese Punkte vor der nächsten Bestellung in die Spezifikation aufnehmen.
Stahlgüte mit Werkszeugnis
Härtebereich mit Toleranz
Härte- und Anlassparameter
Schleifverfahren und Kühlung
Kantenwinkel und Fasenart
Klingenstärke und Toleranz
Chargenmarkierung auf jedem Karton
Musteraufbewahrung für sechs Monate
Vorversandkontrolle und Stichprobenplan
Reklamationsverfahren und Reaktionszeit
Ersatz- oder Gutschriftbedingungen
Die meisten Klingenfehler sind Prozessfehler. Eine Fabrik, die ihre Ofendaten aufzeichnet, kann diese beheben. Eine, die das nicht kann, wird immer wieder dieselbe Klinge liefern.
Qualitätsbeschwerden kosten mehr als die Klingen. Sie kosten den Kunden, den Ruf und den nächsten Auftrag.
Kürzlich veröffentlicht
-
Dokumente für die Angebotsabgabe eines Sichel-Liefervertrags
20. Oktober 2026Unterlagen für die Angebotsabgabe eines Sichel-LiefervertragsEine Ausschreibung wird vor der Preisöffnung gewonnen oder verloren. Mehr lesen
-
Verpackung von Sicheln für den Seetransport: Rost- und Kantenschutz
20. Oktober 2026Verpackung von Sicheln für den Seetransport: Rost- und KantenschutzEin Container durchquert mehrere Klimazonen, bevor er Ihr Lager Mehr lesen

Kontaktieren Sie uns
Empfohlene Produkte
-
 Schwer duty Rohrzucker-Messer (Machete) für Großkaufinteressenten. Direkte Exportlieferung aus der Fabrik für ländliche landwirtschaftliche Projekte. Haltbares HandwerkzeugVerhandelbarMOQ: 1200 Pieces
-
Ackerbaubacken, Gartenschiene aus Stahl, Werkzeug für hartnäckigen Boden, günstiger Preis, HandwerkzeugeUS$ 1.07 - 1.27MOQ: 1200 Pieces
-
Robuster Stahlhacke mit Schiene zum Unkrautbeseitigen, H305 ideal für landwirtschaftliche und gärtnerische AufgabenUS$ 1.07 - 1.27MOQ: 1200 Pieces
-
Schwerlast-Gartenhacke aus Manganstahl mit runder Spitze und Holzgriff, Anbieter von landwirtschaftlichen WerkzeugenUS$ 2.14 - 2.36MOQ: 1200 Pieces
-
Großer Schaufel, Breit Schaufel, Lehmschaufel mit schwerem Stahlblatt für landwirtschaftliche Entwässerung, Bodenverschiebung, Reinigung und LandschaftsbauUS$ 2.14 - 2.36MOQ: 1200 Pieces
-
Starker Zahnbodenhacke für landwirtschaftliche Werkzeuglieferanten, Privatmarkenexport für die landwirtschaftliche Instandhaltung, afrikanische Vertriebsfabrik, GroßbestellungUS$ 0.88 - 1.35MOQ: 2000 Pieces
-
Manuelle Riemenschneider (Kane Knife) für Großkaufleute. Direkte Exporte aus der Fabrik für ländliche landwirtschaftliche Projekte. Haltbares HandwerkzeugVerhandelbarMOQ: 1200 Pieces
-
Großer Machete aus hochgekohltem Stahl. Landwirtschaftliche Machete für das Bewirtschaften von Buschland, Gartenwerkzeug-LieferantVerhandelbarMOQ: 1200 Pieces
-
Großhandel von Schwerlast-Pick-Mattocks für Bergbau, Straßenbau und landwirtschaftliche Grabarbeiten. Angebot für Großhändler von Werkzeugen mit Service für Massenbestellungen.US$ 1.85 - 2.3MOQ: 1200 Pieces
-
Kohlenstoffstahl-Manualhacke zum Brechen von hartem Boden und Graben für afrikanische Importeure mit Unterstützung für OEM-Serienbestellungen. Landwirtschaftliches WerkzeugUS$ 1.85 - 2.3MOQ: 1200 Pieces
-
OEM Farm Sichel mit scharfer Klinge für afrikanische Importeure. OEM-Support für Großbestellungen für die Ernte und Kleinbauernlandwirtschaft für den Großhandel.US$ 0.28 - 0.33MOQ: 3000 Pieces
-
Schwerlast-Schaufel aus Manganstahl mit runder Spitze, Gartenschaufel zum Graben mit Holzhandgriff, Hersteller von landwirtschaftlichen WerkzeugenUS$ 2.14 - 2.36MOQ: 1200 Pieces
-
Farm Shovel Factory bietet Lieferungen für regionale Importverteilern an. Großhandelssupply für Gartenarbeiten und Graben für landwirtschaftliche HändlerUS$ 2.14 - 2.36MOQ: 1200 Pieces
-
Schwerlast-Gartenrechen für afrikanische Importeure. OEM-Fabrik liefert für landwirtschaftliche Zwecke. Lieferung an den afrikanischen Markt. Großbestellungen von der Fabrik möglich.US$ 0.88 - 1.35MOQ: 2000 Pieces
-
Landwirtschaftliche Bodenrechen für den Export und die Lieferung an landwirtschaftliche Händler, zur Gartenreinigung, für afrikanische Händlerkanäle, Großbestellungen direkt vom WerkUS$ 0.88 - 1.35MOQ: 2000 Pieces
-
Manueller Bauerntanga für afrikanische Importeure. OEM-Fabrik liefert für die Landwirtschaft und die Landbereinigung. Haltbares HandwerkzeugVerhandelbarMOQ: 1200 Pieces
-
Großer Hochleistungs-Gartenspitzhacke aus Kohlenstoffstahl für LandschaftsbauzweckeUS$ 1.07 - 1.27MOQ: 1200 Pieces
-
Schwerlast-Schienenstahl-Mattock Hacke mit Holzhandgriff für das Erdgraben, Bergbau und landwirtschaftliche Werkzeuge - LieferantUS$ 1.85 - 2.3MOQ: 1200 Pieces
-
Geschmiedete Hofsense mit scharfer Klinge für afrikanische Importeure. OEM-Support für Großbestellungen. Geeignet für die Ernte und Kleinbauernlandwirtschaft. Zum Großhandel.US$ 0.28 - 0.33MOQ: 3000 Pieces
-
Starker Kohlenstoffstahl-Bauernsense für landwirtschaftliche Werkzeug-Händler in Uganda, Tansania und SambiaUS$ 0.34 - 0.47MOQ: 3000 Pieces