
 Gewerbeerlaubnis
Geschmiedete oder gestanzte Machetenklingen: Welche hält auf dem Feld länger?
Geschmiedete oder gestanzte Machetenklingen: Welche hält auf dem Feld länger?
Jeder Lieferant wird dir sagen, dass seine Klinge geschmiedet ist. Einige von ihnen sagen die Wahrheit.
Das Wort verkauft sich, also wird es locker verwendet. Eine Klinge, die mit einer Presse aus Flachband geformt wird, ist gestanzt, nicht geschmiedet.
Beide Methoden können eine gute Machete hervorbringen. Beide können auch eine schlechte hervorbringen. Was sich unterscheidet, ist, wie der Stahl bearbeitet wird und was das kostet.
Dieser Leitfaden behandelt Kornstruktur, Biegeverhalten und die echte Preislücke, damit du ein Angebot beurteilen kannst, statt einem Slogan zu vertrauen.
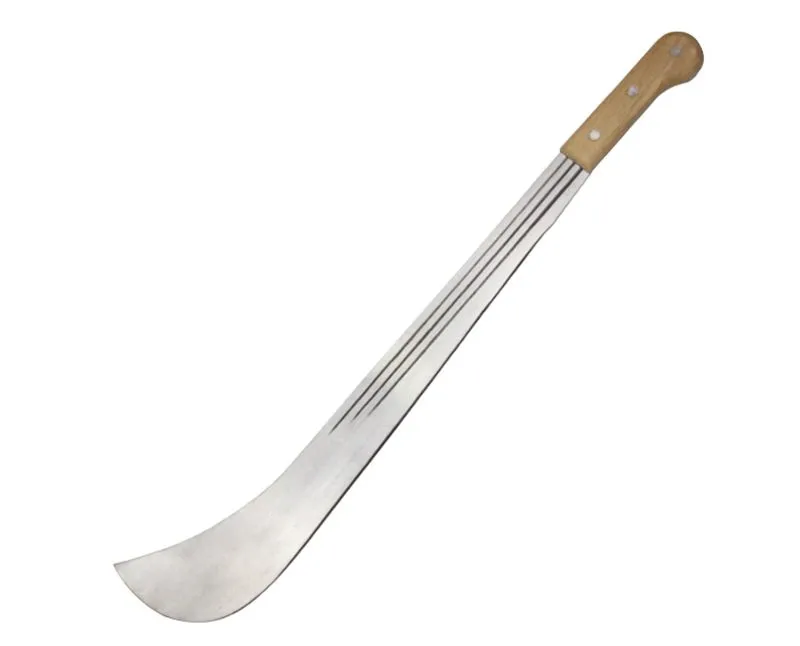
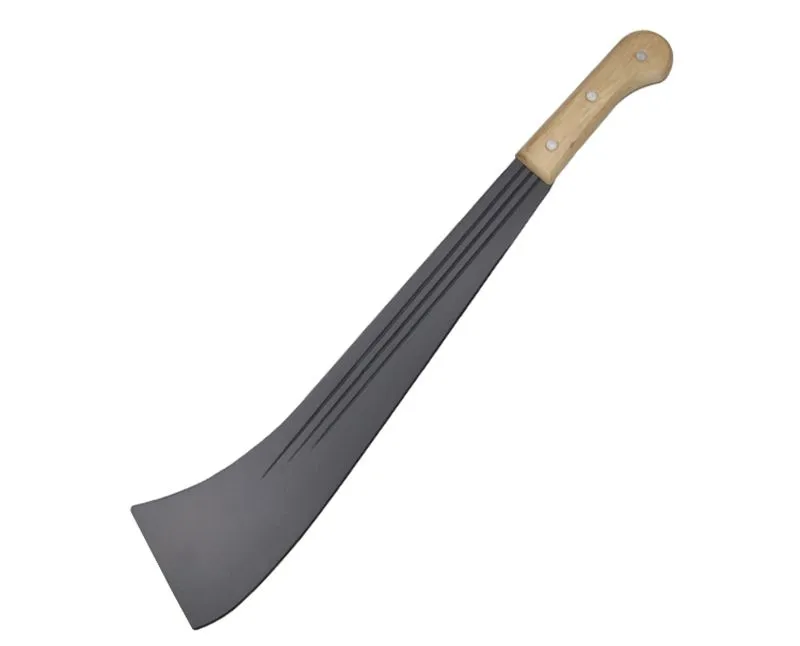
Wie beeinflusst jeder Prozess Kornstruktur und Zähigkeit?
Stahlband kommt vom Walzwerk mit einer Kornrichtung, die durch das Walzen festgelegt wird. Diese Richtung bleibt in der fertigen Klinge erhalten.
Eine gestanzte Klinge wird aus dem Band geschnitten, dann geschliffen und wärmebehandelt. Das Korn folgt der Länge des Bandes.
Wenn das Klingenprofil entlang der Walzrichtung angeordnet ist, verläuft das Korn vom Griff zur Spitze. Das ist die starke Orientierung.
Wenn ein Lieferant Teile über den Streifen verschachtelt, um Material zu sparen, verläuft die Faserrichtung falsch. Die Zähigkeit sinkt, ohne dass ein sichtbares Zeichen erkennbar ist.
Eine geschmiedete Klinge beginnt als erhitzter Rohling oder Stab. Durch Hämmern oder Walzen wird der Stahl in Form gebracht, statt ihn abzutragen.
Diese Fließrichtung bedeutet, dass die Faser der Kurve der Klinge folgt, einschließlich des Übergangs in den Erl.
Das Schmieden ermöglicht es dem Hersteller außerdem, den Rücken dicker und die Schneide dünner zu machen – in einem Stück, mit einer Verjüngung, die das Stanzen nicht kostengünstig erzeugen kann.
Gutes Schmieden schließt innere Hohlräume und verfeinert das Gefüge. Schlechtes Schmieden mit falschen Temperaturen kann grobe Körnung und Risse hinterlassen.
Die Methode ist also wichtig, aber die Disziplin dahinter zählt noch mehr.
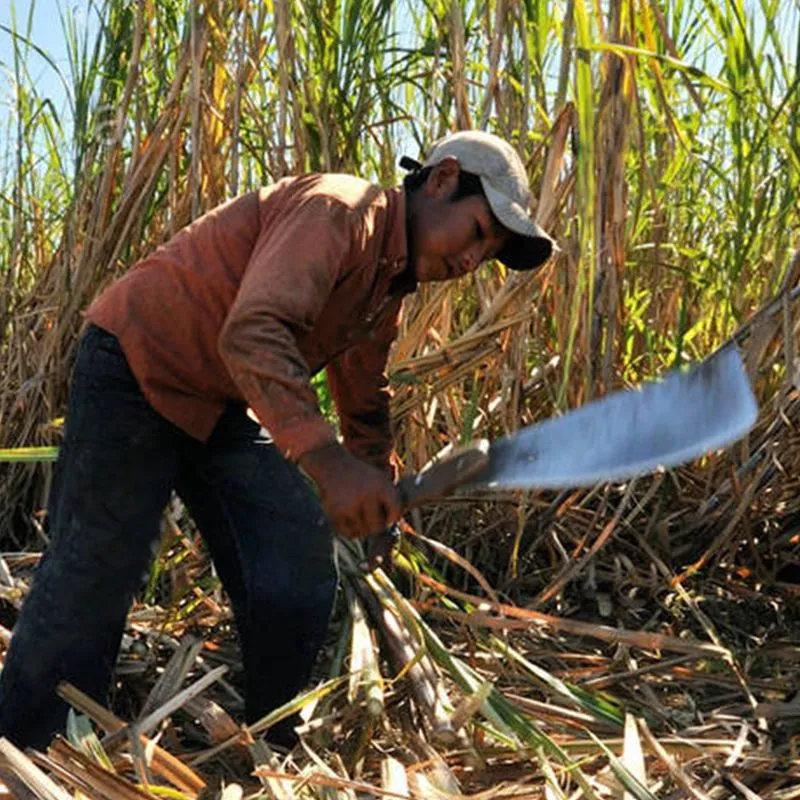
Welche widersteht Biegung in Hartholz?
Hartholz fordert eine Klinge auf zwei Arten heraus. Es biegt die Klinge seitlich und stößt den Erl.
Eine geschmiedete Klinge gewinnt hier meist, weil sie einen dickeren Rücken und eine stärkere Schulter am Erl tragen kann.
Die Faser, die um die Ecke des Erls fließt, widersteht Rissen. Diese Ecke ist die Stelle, an der die meisten gestanzten Klingen zuerst versagen.
Gestanzte Klingen können Hartholz weiterhin standhalten, wenn drei Bedingungen erfüllt sind. Die Stahlsorte muss für die Aufgabe geeignet sein.
Die Wärmebehandlung muss die Klinge ausreichend vergüten, sodass sie sich biegt statt bricht. Und der Erl muss breit sein, mit glatten Radien.
Eine dünne gestanzte Klinge mit schmalem Erl und harter Vergütung wird in trockenem Eukalyptus reißen. Das ist ein Konstruktionsfehler, kein Prozessfehler.
Fragen Sie den Lieferanten nach der Erlbreite in Millimetern und verlangen Sie ein Foto des Erls vor der Montage.
Fragen Sie dann, was passiert, wenn ein Kunde die Klinge um 30 Grad biegt. Eine gute Klinge nimmt eine Verformung an. Eine spröde Klinge bricht.
Feldreparaturen zeigen dasselbe. Eine gebogene Klinge kann gerichtet und wiederverwendet werden. Ein gebrochener Erl beendet das Werkzeug.
Fragen Sie Lieferanten nach ihrer Rücklaufquote bei Erlbrüchen. In guten Werken liegt diese Zahl nahe bei null.
Wie vergleicht sich der Preisunterschied pro Einheit?
Schmieden ist im Betrieb teurer. Es erfordert Erhitzen, Hämmern oder Walzen, mehr Handhabung und mehr Schleifzeit.
Die Werkzeuge für eine Schmiedelinie sind ebenfalls schwerer, daher benötigen Lieferanten Volumen, bevor sie gut kalkulieren.
In der Regel ist bei einem geschmiedeten Blatt mit einem höheren Stückpreis zu rechnen als bei einem gestanzten Blatt gleicher Größe und gleichen Stahls.
Die Differenz liegt je nach Modell und Bestellmenge meist zwischen 20 und 40 Prozent.
Bei kleinen Mengen kann die Differenz größer sein, da die Rüstkosten dominieren. Bei großen Mengen wird sie kleiner, verschwindet aber selten ganz.
Was Sie für den Unterschied bekommen, ist ein Blatt, das Missbrauch verträgt und eine Verjüngung behält. Ob sich das lohnt, hängt von Ihrem Markt ab.
Für zarte Fleischlieferungen und Gartengeräte amortisiert sich das geschmiedete Blatt oft durch weniger Ersatzteile.
Für Einzelhandelspreispunkte und Werbelinien ist ein gut gefertigtes gestanztes Blatt die bessere Geschäftsentscheidung.
Zahlen Sie keinen geschmiedeten Preis für ein gestanztes Blatt. Fordern Sie den Prozess im Angebot an und prüfen Sie ihn anhand der Fotos.
Fragen Sie nach dem Preis mit und ohne Scheide. Die Scheidenkosten verbergen oft einen schwachen Blattpreis.
Vergleichen Sie die Kosten pro Kilogramm des fertigen Blatts sowie die Kosten pro Stück. Das deckt dünnen Stahl auf, der als schwer verkauft wird.
Können Sie eine geschmiedete Klinge von einer gestanzten unterscheiden?
Ja, mit ein paar einfachen Beobachtungen. Keine davon erfordert ein Labor.
Schauen Sie auf den Klingenrücken in der Nähe des Griffs. Eine geschmiedete Klinge wird dort oft dicker, und der Übergang zum Erl ist glatt und kontinuierlich.
Schauen Sie auf die Oberfläche. Geschmiedete Klingen zeigen in der Regel einen geschliffenen oder schuppigen Finish mit leichter Unregelmäßigkeit. Gestanzte Klingen sind flacher und gleichmäßiger.
Überprüfen Sie die Klingenbreite entlang ihrer Länge. Schmieden ermöglicht eine distale Verjüngung, sodass die Spitze dünner als die Basis ist. Stanzen ergibt eine konstante Breite.
Schauen Sie auf den Erl. Der Erl einer gestanzten Klinge hat normalerweise die gleiche Dicke wie die Klinge. Ein geschmiedeter verjüngt sich oft.
Wiegen Sie das Stück. Eine geschmiedete Klinge gleicher Länge trägt normalerweise mehr Stahl.
Fragen Sie nach einem Foto des Rohstadiums vor dem Schleifen. Eine echte Schmiedelinie zeigt heiße Barren oder eine Walzstation.
Fragen Sie nach dem Gewicht des Rohlings vor dem Schleifen. Geschmiedete Rohlinge sind bei gleicher Endgröße schwerer.
Checkliste für geschmiedete oder gestanzte RFQ
Stellen Sie diese Fragen und vergleichen Sie die Antworten der Lieferanten.
Herstellungsverfahren: geschmiedet oder aus Band gestanzt
Stahlgüte und Stahlwerksquelle
Kornrichtung relativ zur Klingenachse
Rückendicke an der Basis und nahe der Spitze
Erlbreite, -dicke und Übergangsradius
Wärmebehandlungssequenz, einschließlich Anlasstemperaturbereich
Gemessener Härtebereich in HRC
Biegeprüfungsergebnis und Annahmegrenze
Fertiges Gewicht pro Stück in Gramm
Oberflächenbeschaffenheit und Schleifverfahren
Preis bei 1.000, 5.000 und 20.000 Stück
Musterlieferzeit und Serienlieferzeit
Kaufen Sie den Prozess, den die Arbeit Ihres Kunden erfordert. Verifizieren Sie ihn dann, denn das Etikett auf dem Angebot ist kein Beweis.
Kürzlich veröffentlicht
-
Holz- oder Kunststoffgriff: Welchen Machetengriff bestellen Käufer erneut nach?
22. Oktober 2026Holz- oder Kunststoffgriff: Welchen Machetengriff bestellen Käufer erneut?Griffe sind das billigste Teil einer Machete und der häu Mehr lesen
-
Wie wähle ich Klingenlänge, Dicke und Schneidenwinkel einer Machete für jede Aufgabe?
22. Oktober 2026Wie wähle ich Klingenlänge, -dicke und Schneidenwinkel der Machete für jede Aufgabe?Drei Zahlen bestimmen, wie eine Machete funkti Mehr lesen
-
Welche Kohlenstoffstahlsorte sollte ich für Machetenklingen festlegen?
22. Oktober 2026Welche Kohlenstoffstahlsorte sollte ich für Machetenklingen angeben?Die meisten Macheten-Angebote erwähnen eine Stahlsorte nur bei Mehr lesen
-
Was ist ein Stockmesser, und warum kann eine Standard-Machete es nicht ersetzen?
22. Oktober 2026Was ist ein Zuckerrohrmesser, und warum kann eine Standard-Machete es nicht ersetzen?Ein Zuckerrohrmesser sieht aus wie eine Mache Mehr lesen

Kontaktieren Sie uns
Empfohlene Produkte
-
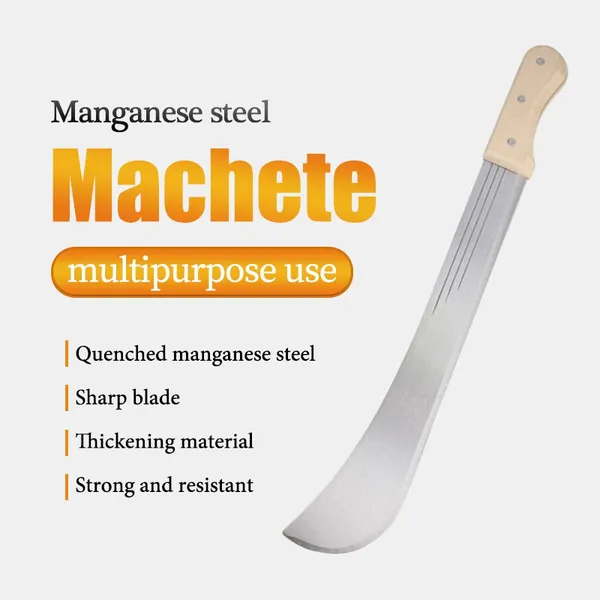
 Schwer duty Rohrzucker-Messer (Machete) für Großkaufinteressenten. Direkte Exportlieferung aus der Fabrik für ländliche landwirtschaftliche Projekte. Haltbares HandwerkzeugVerhandelbarMOQ: 1200 Pieces
-
Ackerbaubacken, Gartenschiene aus Stahl, Werkzeug für hartnäckigen Boden, günstiger Preis, HandwerkzeugeUS$ 1.07 - 1.27MOQ: 1200 Pieces
-
Robuster Stahlhacke mit Schiene zum Unkrautbeseitigen, H305 ideal für landwirtschaftliche und gärtnerische AufgabenUS$ 1.07 - 1.27MOQ: 1200 Pieces
-
Schwerlast-Gartenhacke aus Manganstahl mit runder Spitze und Holzgriff, Anbieter von landwirtschaftlichen WerkzeugenUS$ 2.14 - 2.36MOQ: 1200 Pieces
-
Großer Schaufel, Breit Schaufel, Lehmschaufel mit schwerem Stahlblatt für landwirtschaftliche Entwässerung, Bodenverschiebung, Reinigung und LandschaftsbauUS$ 2.14 - 2.36MOQ: 1200 Pieces
-
Starker Zahnbodenhacke für landwirtschaftliche Werkzeuglieferanten, Privatmarkenexport für die landwirtschaftliche Instandhaltung, afrikanische Vertriebsfabrik, GroßbestellungUS$ 0.88 - 1.35MOQ: 2000 Pieces
-
Manuelle Riemenschneider (Kane Knife) für Großkaufleute. Direkte Exporte aus der Fabrik für ländliche landwirtschaftliche Projekte. Haltbares HandwerkzeugVerhandelbarMOQ: 1200 Pieces
-
Großer Machete aus hochgekohltem Stahl. Landwirtschaftliche Machete für das Bewirtschaften von Buschland, Gartenwerkzeug-LieferantVerhandelbarMOQ: 1200 Pieces
-
Großhandel von Schwerlast-Pick-Mattocks für Bergbau, Straßenbau und landwirtschaftliche Grabarbeiten. Angebot für Großhändler von Werkzeugen mit Service für Massenbestellungen.US$ 1.85 - 2.3MOQ: 1200 Pieces
-
Kohlenstoffstahl-Manualhacke zum Brechen von hartem Boden und Graben für afrikanische Importeure mit Unterstützung für OEM-Serienbestellungen. Landwirtschaftliches WerkzeugUS$ 1.85 - 2.3MOQ: 1200 Pieces
-
OEM Farm Sichel mit scharfer Klinge für afrikanische Importeure. OEM-Support für Großbestellungen für die Ernte und Kleinbauernlandwirtschaft für den Großhandel.US$ 0.28 - 0.33MOQ: 3000 Pieces
-
Schwerlast-Schaufel aus Manganstahl mit runder Spitze, Gartenschaufel zum Graben mit Holzhandgriff, Hersteller von landwirtschaftlichen WerkzeugenUS$ 2.14 - 2.36MOQ: 1200 Pieces
-
Farm Shovel Factory bietet Lieferungen für regionale Importverteilern an. Großhandelssupply für Gartenarbeiten und Graben für landwirtschaftliche HändlerUS$ 2.14 - 2.36MOQ: 1200 Pieces
-
Schwerlast-Gartenrechen für afrikanische Importeure. OEM-Fabrik liefert für landwirtschaftliche Zwecke. Lieferung an den afrikanischen Markt. Großbestellungen von der Fabrik möglich.US$ 0.88 - 1.35MOQ: 2000 Pieces
-
Landwirtschaftliche Bodenrechen für den Export und die Lieferung an landwirtschaftliche Händler, zur Gartenreinigung, für afrikanische Händlerkanäle, Großbestellungen direkt vom WerkUS$ 0.88 - 1.35MOQ: 2000 Pieces
-
Manueller Bauerntanga für afrikanische Importeure. OEM-Fabrik liefert für die Landwirtschaft und die Landbereinigung. Haltbares HandwerkzeugVerhandelbarMOQ: 1200 Pieces
-
Großer Hochleistungs-Gartenspitzhacke aus Kohlenstoffstahl für LandschaftsbauzweckeUS$ 1.07 - 1.27MOQ: 1200 Pieces
-
Schwerlast-Schienenstahl-Mattock Hacke mit Holzhandgriff für das Erdgraben, Bergbau und landwirtschaftliche Werkzeuge - LieferantUS$ 1.85 - 2.3MOQ: 1200 Pieces
-
Geschmiedete Hofsense mit scharfer Klinge für afrikanische Importeure. OEM-Support für Großbestellungen. Geeignet für die Ernte und Kleinbauernlandwirtschaft. Zum Großhandel.US$ 0.28 - 0.33MOQ: 3000 Pieces
-
Starker Kohlenstoffstahl-Bauernsense für landwirtschaftliche Werkzeug-Händler in Uganda, Tansania und SambiaUS$ 0.34 - 0.47MOQ: 3000 Pieces