
 Лицензия на ведение бизнеса
Форма глазка и диаметр ручки: как избежать проблем с подгонкой
Форма втулки и диаметр рукоятки: как избежать проблем с посадкой
Ослабленная головка мотыги — одна из самых распространённых жалоб в этой категории товаров.
Это редко связано с плохой сталью или некачественной ковкой. Причина — в посадке, которая никогда не была должным образом определена.
Втулка и рукоятка изготавливаются двумя разными процессами, часто на двух разных фабриках.
В этой статье объясняются формы, размеры и допуски, которые удерживают их вместе.
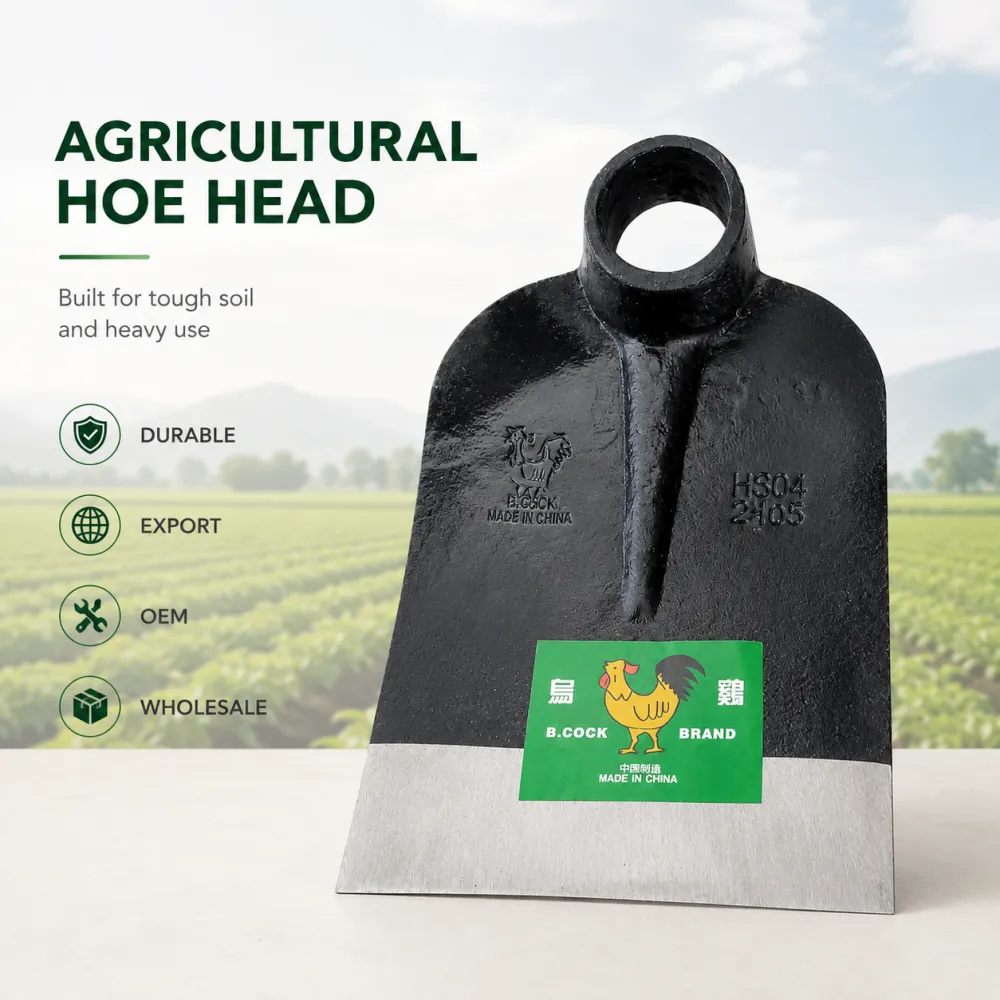
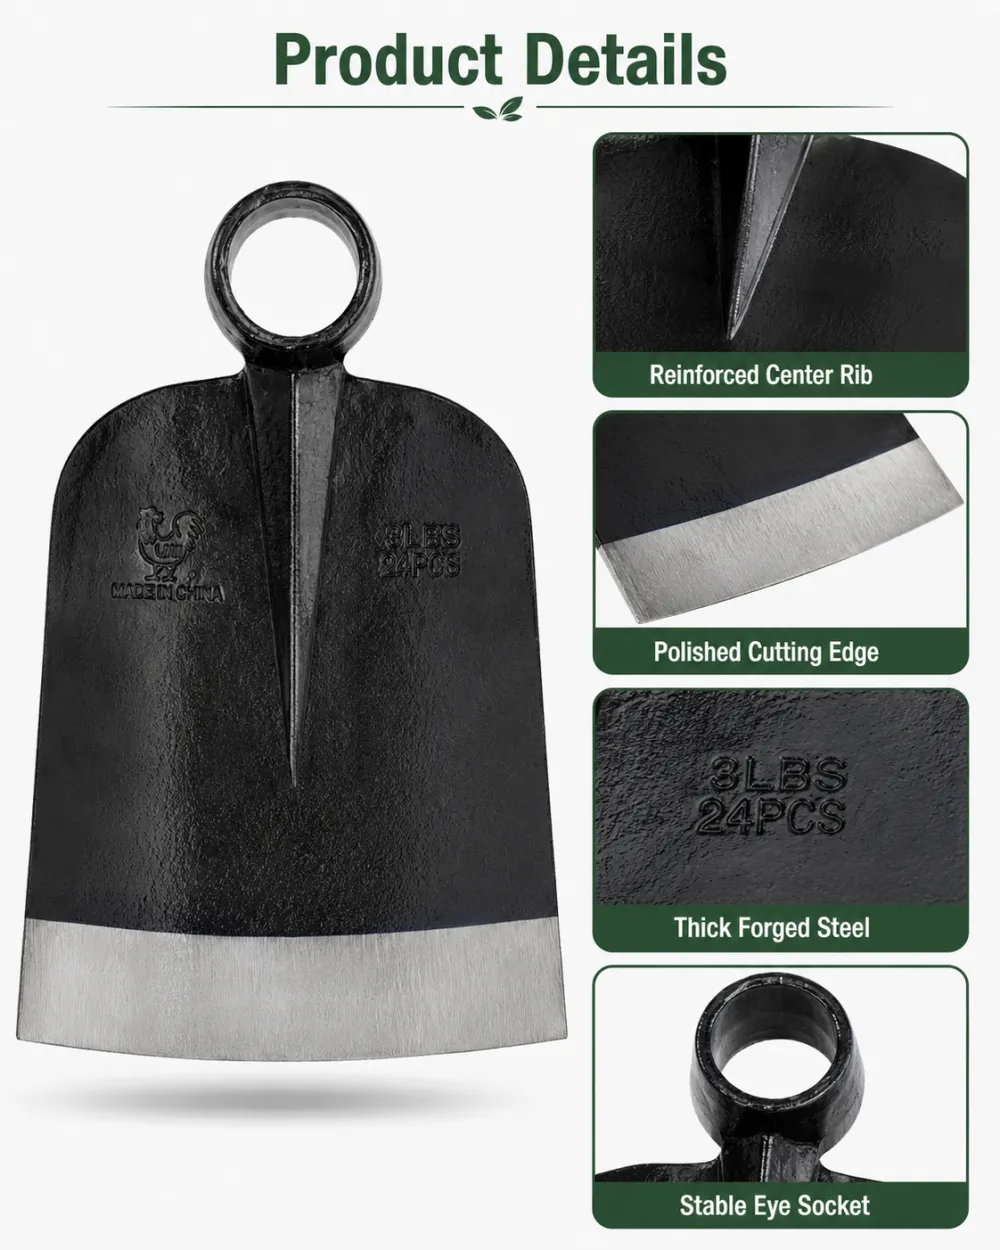
Распространённые формы втулки в экспортных мотыгах
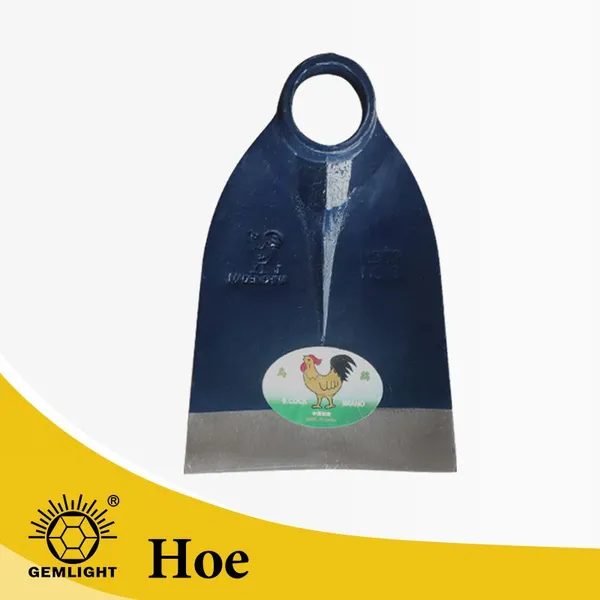
Втулка — это отверстие в головке, через которое проходит рукоятка.
В экспортных мотыгах используется небольшое количество форм втулки, и каждая подходит для определённой рукоятки.
Круглая втулка — самая простая. Она подходит для круглой деревянной рукоятки и распространена в сельскохозяйственных мотыгах.
Овальная втулка шире, чем выше. Она лучше удерживает рукоятку от вращения.
D-образная втулка имеет плоскую и изогнутую стороны и надёжно фиксирует рукоятку D-образного сечения.
Прямоугольное или пазовое отверстие предназначено для рукоятки с плоским сечением, часто используется на тяжёлых копательных инструментах.
Конические или конусные отверстия шире в верхней части и уже в нижней.
Коническое отверстие позволяет вставить рукоятку сверху и плотно заклинить её.
Некоторые головки используют втулку вместо отверстия, выполненную в виде конуса, в который вставляется рукоятка.
Другие вообще не имеют отверстия, а рукоятка крепится заклёпками к стальной полосе.
Прежде чем обсуждать рукоятку, уточните, какую форму отверстия вы покупаете.
Запросите у фабрики чертёж отверстия в миллиметрах, а не только номер модели.
Названия моделей описывают форму головки и ничего не говорят об отверстии.
Две головки с одинаковым названием могут иметь разные отверстия от разных фабрик.
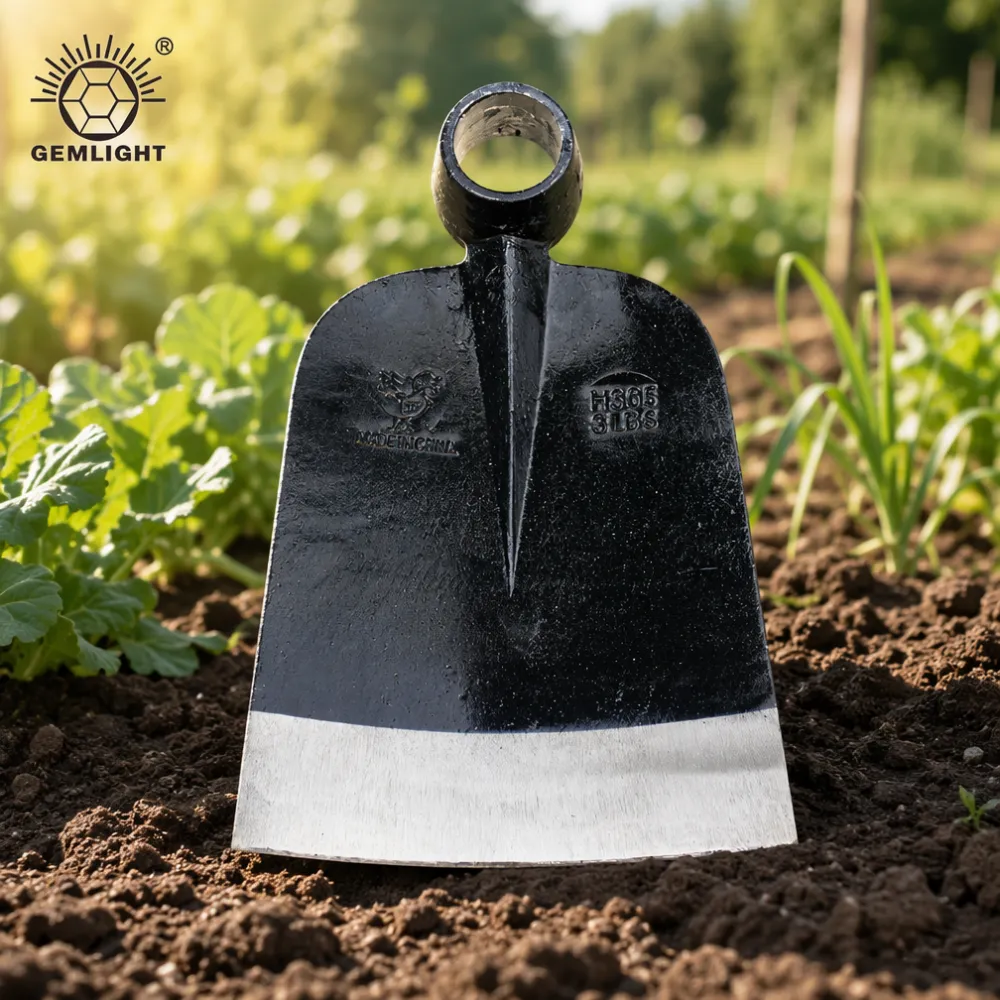
Как измеряется диаметр рукоятки
Диаметр рукоятки — это не одно число, и именно это вызывает большую часть путаницы.
Деревянная рукоятка обычно коническая, поэтому у неё есть три полезных измерения.
Верхний конец — это часть, которая входит в отверстие, и это критический размер.
Средняя часть — это место, где пользователь держит рукоятку, и она должна быть удобной в руке.
Нижний конец — это наконечник, и он должен быть немного шире рукоятки для безопасности.
Измерьте верхний конец штангенциркулем в двух направлениях: по ширине и по высоте.
Круглая рукоятка даёт два похожих значения. Овальная рукоятка даёт два разных значения.
Проводите измерения в точке, где рукоятка будет располагаться внутри отверстия, а не на самом кончике.
Записывайте значения в миллиметрах и указывайте их на определённом расстоянии от верхнего конца.
Если отверстие коническое, рукоятка должна соответствовать этому конусу на той же глубине.
Измеряйте с установленной рукояткой, а не в свободном состоянии, когда это возможно.
Попросите фабрику отметить линию глубины на рукоятке перед сборкой.
Эта отметка ускоряет проверку и быстро разрешает споры.
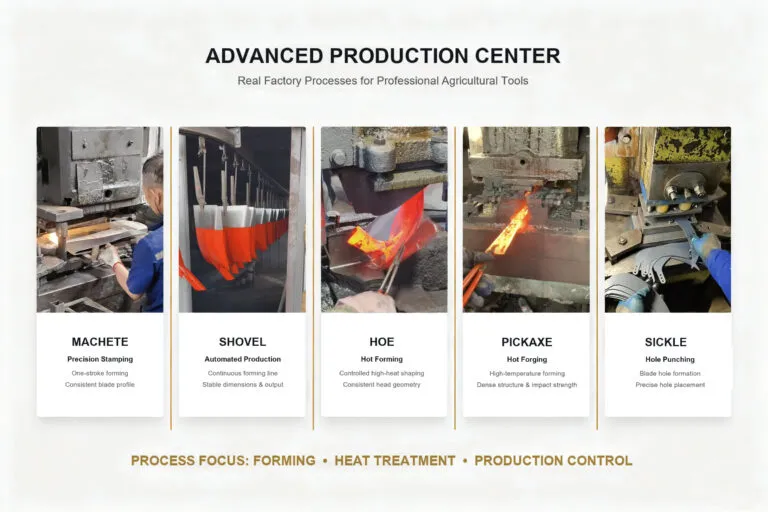
Почему допуски посадки отклоняются между заказами
Посадочные допуски отклоняются по банальным причинам, и почти все они предсказуемы.
Штампы изнашиваются со временем, поэтому отверстие постепенно увеличивается по одному и тому же чертежу.
Термообработка может слегка деформировать отверстие, особенно на тонких кованых головках.
Фабрика рукояток обрабатывает дерево с допуском, и небольшие изменения там накапливаются.
Влажность древесины — скрытая переменная. Рукоятка, высушенная до двенадцати процентов, разбухает во влажном воздухе.
Краска или порошковое покрытие внутри отверстия увеличивает толщину и может помешать плотной посадке рукоятки.
Тип клина также меняет посадку. Стальной клин захватывает иначе, чем деревянный.
Разные фабрики рукояток в одном заказе также могут производить слегка разные размеры.
Ни один из этих факторов по отдельности не ломает инструмент. Вместе они создают двадцать процентов брака.
Климат добавляет последнюю переменную, потому что влажность меняет древесину после поставки.
Инструмент, который хорошо сидит в сухой фабрике, может ослабнуть после влажного морского путешествия.
Планируйте это изменение, оставляя небольшой запас при подгонке.
Составление спецификаций для стабильной подгонки
Четкая спецификация подгонки устраняет большую часть этого риска, и на ее составление уходит двадцать минут.
Укажите размер отверстия как ширину на высоту, в верхнем отверстии и в нижнем выходе.
Опишите форму отверстия словами: круглое, овальное, D-образное или прямоугольное.
Укажите диаметр рукоятки на фиксированном расстоянии от верхнего конца, с допуском.
Допуск около одного миллиметра реалистичен для дерева. Более строгий допуск приводит к отходам.
Укажите диапазон влажности, например, от двенадцати до пятнадцати процентов для деревянных рукояток.
Укажите материал клина и требуется ли металлическая втулка.
Укажите, должна ли головка быть заклепана, заклинена или и то, и другое.
Добавьте одно правило приемки: головка не должна вращаться или двигаться при обычном ручном усилии.
Отправьте фото собранного образца с указанными на нем размерами.
Храните это фото с каждым заказом на покупку, чтобы ничего не зависело от памяти.
Запросите номер чертежа в счете-фактуре и проверьте его при получении.
Файлы путешествуют лучше, чем электронные письма, поэтому храните их в одной общей папке.
Проверка посадки перед массовым производством
Тестирование дешево и быстро, поэтому никогда не пропускайте его.
Попросите фабрику собрать десять штук из производственной партии и отправить короткое видео.
Возьмитесь за ручку и попробуйте повернуть головку вручную. Любое движение — это брак.
Затем несколько раз ударьте по деревянному бруску и снова проверьте посадку.
Для деревянных ручек тестируйте как в сухом состоянии, так и после короткого периода хранения во влажной среде.
Измерьте отверстие на трех головках штангенциркулем и сравните с чертежом.
Взвесьте собранный инструмент и убедитесь, что он соответствует согласованному общему весу.
Если посадка неплотная, исправьте это в спецификации, а не на упаковочной линии.
Одна страница с размерами предотвращает целый контейнер жалоб и ничего не стоит.
Если посадка не удалась, попросите фабрику предоставить письменное корректирующее действие, а не обещание.
Затем протестируйте следующую партию по тому же правилу и запишите результат.
Две хорошие партии подряд — это настоящий признак того, что процесс стабилен.
Недавно опубликовано
-
Самые продаваемые модели мотыг для мелких фермеров в Африке
15 октября 2026 г.Самые продаваемые модели мотыг для мелких фермеров в АфрикеАфрика является крупнейшим в мире единым рынком ручных сельскохозяйстве Подробнее
-
Выбор веса мотыги и размера лезвия для разных рынков
15 октября 2026 г.Выбор веса головки мотыги и размера лезвия для разных рынковДве мотыги могут выглядеть одинаково на фото в каталоге, но продаватьс Подробнее
-
Деревянные, стеклопластиковые и стальные ручки для мотыг: сравнение для оптовых покупателей
15 октября 2026 г.Деревянные, стеклопластиковые и стальные ручки для тяпок: сравнение для оптовых покупателейВся внимание достается наконечнику тяпк Подробнее
-
Виды мотыг: сравнение голландской, гребковой, кирки и окучивающей мотыги
15 октября 2026 г.Виды мотыг: сравнение голландской, мотыги-цапки, кирки и бороздовой мотыгиМотыга — это не один инструмент. Это семейство форм, каж Подробнее

Свяжитесь с нами
Рекомендуемые продукты
-
 Тяжелый кеневый нож-мачете для оптовых покупателей. Прямые экспортные поставки от завода для сельских аграрных проектов. Прочный ручной инструментДоговороспособныйMOQ: 1200 Pieces
-
Сельскохозяйственная лопата-гребенка для огорода из рельсовой стали, инструмент для тяжелой почвы по низкой цене, ручные инструментыUS$ 1.07 - 1.27MOQ: 1200 Pieces
-
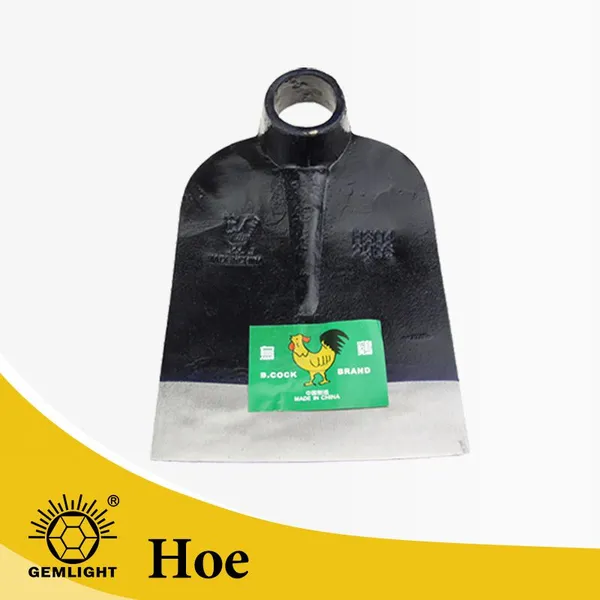
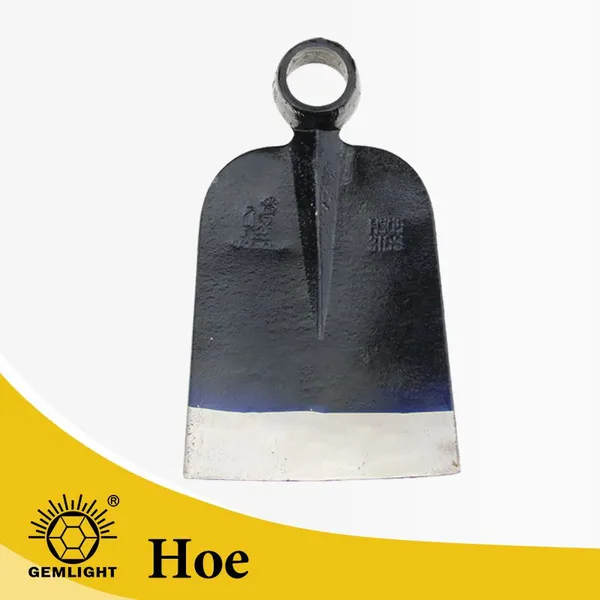
Прочный стальной рыхлитель для удаления сорняков, H305 идеально подходит для сельскохозяйственных и садовых работUS$ 1.07 - 1.27MOQ: 1200 Pieces
-
Прочный лопатка для сада из марганцевой стали с закругленным концом и деревянной рукоятью. Поставщик сельскохозяйственных инструментовUS$ 2.14 - 2.36MOQ: 1200 Pieces
-
Большая лопата, широкая лопата, лопата для грязи, лопата с прочной стальной лезвием для дренажа на ферме, перемещения почвы, уборки и ландшафтного дизайнаUS$ 2.14 - 2.36MOQ: 1200 Pieces
-
Сильный зубчатый грабель для почвы для поставщиков сельскохозяйственных инструментов. Приватный лэйбл, экспорт для ухода за фермой, распределение в Африке, крупные заказы от заводаUS$ 0.88 - 1.35MOQ: 2000 Pieces
-
Ручной каневый нож-мачете для оптовых покупателей. Прямой экспорт с завода для сельских аграрных проектов. Прочный ручной инструментДоговороспособныйMOQ: 1200 Pieces
-
Большой мachete из высокоуглеродистой стали. Сельскохозяйственная мachete для обработки полей, рубки кустарников. Поставщик садовых инструментовДоговороспособныйMOQ: 1200 Pieces
-
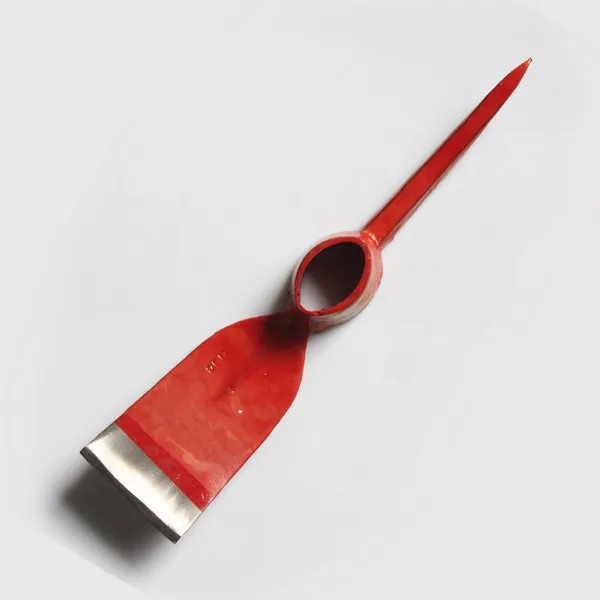
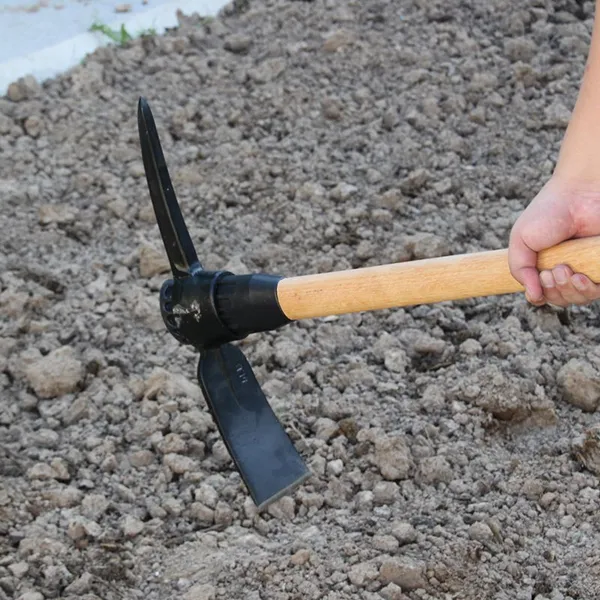
Оптовая тяжелая кирка-рыхлитель для горных работ, дорожных работ и земледелия для оптовых продавцов инструментов с услугой крупных заказовUS$ 1.85 - 2.3MOQ: 1200 Pieces
-
Ручная кирка из углеродистой стали для разрыхления твердой почвы и копания траншей для африканских импортеров с возможностью крупнооптовых заказов по OEM. Сельскохозяйственный инструментUS$ 1.85 - 2.3MOQ: 1200 Pieces
-
OEM Фермерский серп с острым лезвием для африканских импортеров. Поддержка оптовых заказов OEM для уборки и малого сельского хозяйства.US$ 0.28 - 0.33MOQ: 3000 Pieces
-
Тяжелый ковш с круглой вершиной из марганцевой стали для сада, копающий ковш с деревянной рукоятью, производитель сельскохозяйственных инструментовUS$ 2.14 - 2.36MOQ: 1200 Pieces
-
Завод по производству фермерских лопаток предлагает оптовую поставку для региональных импортерских дистрибьюторов. Оптовая поставка для садовых работ и копания траншей для сельскохозяйственных дилеров.US$ 2.14 - 2.36MOQ: 1200 Pieces
-
Тяжелый садовый грабли для африканских импортеров. Поставка от завода - ОЕМ. Для сельскохозяйственного использования. Фабрика принимает оптовые заказы на африканский рынокUS$ 0.88 - 1.35MOQ: 2000 Pieces
-
Агрономический грабли для сельского хозяйства, поставляемые для экспорта аграрным дилерам. Предназначены для уборки садов. Каналы поставки для африканских дилеров. Оптовые заказы от завода.US$ 0.88 - 1.35MOQ: 2000 Pieces
-
Ручная сельскохозяйственная малетка для африканских импортеров. Поставка от завода - OEM. Подходит для сельского хозяйства и очистки земель. Прочный ручной инструментДоговороспособныйMOQ: 1200 Pieces
-
Большой профессиональный грабли для сада и ландшафтного дизайна из углеродистой сталиUS$ 1.07 - 1.27MOQ: 1200 Pieces
-
Тяжелый стальной кирка-рыхлитель с деревянной рукоятью для копания почвы, добычи минералов и сельскохозяйственных инструментов. Поставщик.US$ 1.85 - 2.3MOQ: 1200 Pieces
-
Подкованный сельскохозяйственный серп с острым лезвием для африканских импортеров. Поддержка ОЕМ-заказов оптом для уборки и мелкого сельского хозяйства для оптовой торговлиUS$ 0.28 - 0.33MOQ: 3000 Pieces
-
Прочный карбонистый стальной сельскохозяйственный серп для дистрибьюторов сельскохозяйственных инструментов в Уганде, Танзании и ЗамбииUS$ 0.34 - 0.47MOQ: 3000 Pieces